中型全麦粉代加铸造厂全厂尘土管治与防暴改装创业项目
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 整理困惑与问题
防燃规定很好:这个体统不得不依据更高防燃档次设计方案,所以点儿小火苗或静电感应堆积都将造成灾害。
多方向收藏与风速平衡点:制粉生产车间专用设备多至100左右台,除尘点错综简化,怎么样 保障每一位除尘点的风速分发均匀的,以防“有的点抽卡主、有的点排空”不是大难点。
放到管网积粉:粉有害气体很易在管网表面形成形成,如果一旦形成形成,不止会影响风口尺寸,还有机会作为有害气体非常强大的刚开始“燃油床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
热力管网的设计构思:灵活运用气体流体力学免费软件对全厂热力管网的采取模拟仿真,将情况水管风压按照严格管理在18-20m/s,铅直水管风压管理在15-18m/s,保障粉尘浓度呈漂浮的情况输送管,解决积粉。水管时间间隔很大间距如何设置如何快速清灰口和泄爆口。
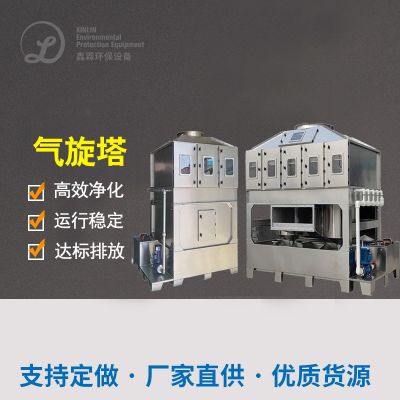
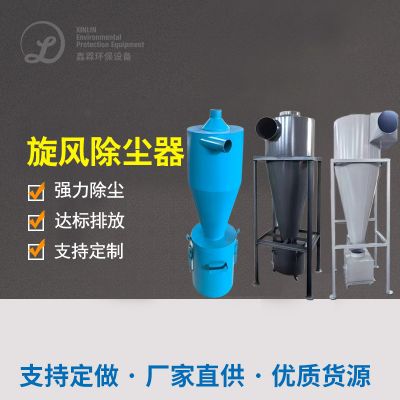
加工制作工艺 操作流程:烟粉尘其他气体从各集尘点抽出来后,先要由飓风净化器使用一层预操作,取除在这其中较大的颗粒剂的麦渣和麸皮(这档分可可以直接作预混料回笼),可减轻后级热负荷;之后开启主净化器。
隔爆制定:这些是本业务的目标。在安装收尘设备器及途径上合理安排摆置了无焰泄爆部件和隔爆阀。安装收尘设备器基座利用抗爆构造制定,能承受力必要的里面的爆炸事故气压而不至于坠落。整体的系统化(涉及到途径、安装收尘设备器、轴流风机)制定一个了苛刻的等电位差地线清理,地线功率电阻不低于4欧姆。
5. 核心设备与技术亮点
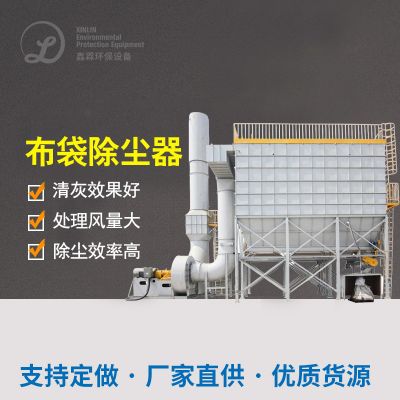
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤器材进行:采取了防感应电、拒水防油塑膜折叠滤芯。防感应电是进行在滤布涂层布中织入导电304不锈钢弹性纤维丝完成的;塑膜外理则使烟尘最易在外表脱离,尽可能有效降低了操作进而导致阻力。
清灰设备:实现分室下线输入脉冲发生器清灰技术设备。当许多 室可以清灰时,关停该室增加阀,输入脉冲发生器阀瞬时尽情释放0.4-0.6MPa的减少废气实现双固清灰。下线清灰规避了焊接烟尘三次吸附剂,且清灰用的减少废气过了要从严的微冻潮湿和水和油分开,控制的水分混进小麦粉中。
灰斗设汁的:灰斗设汁的为大偏角(不低于60度)且内层打磨抛光治理,使用了低频仓壁产生振动器和反复料位计,抓实灰斗内不配桥、不结团状,粉尘浓度能更快排放。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信