CNC数控机床车间油雾废气处理案例|CNC加工油烟油雾废气处理方法
CNC机床车间油雾废气介绍
CNC工艺中心产线油雾气体关键发生于数控内外工艺中心工艺步骤中,削磨液(如乳化机液、矿石油)在稳定削磨、削磨时,因泵压压喷射、加工件稳定电动机冲洗及高溫蒸发器,养成廊坊可耐电器有限公司换算级油滴(外径1-10廊坊可耐电器有限公司换算)。同一,工艺中心导轨、手动液压控制系统氯气泄露的润滑的油在高溫下挥发掉,进一点日益突出油雾发生。以下油雾气体不禁生态破坏产线环保,还对工人营养健康构成较为严重危及,持续吸食会以至于呼入的道慢性病、皮膚疾病几乎恶性肿瘤。然而,油雾磨合还有被腐蚀仪器、上升着火安全风险,并构成削磨液白费。
CNC机床车间油雾废气来源与成分
来源:
- 切削液雾化:高速切削过程中,切削液受机械冲击和高温蒸发作用,形成细小油雾颗粒。
- 润滑油挥发:机床导轨、液压系统泄漏的润滑油在高温下挥发,与空气中粉尘结合形成复合污染物。
成分:
油雾烟气成份麻烦,主耍涉及到:
- 有机物:如丙烯醛、苯并芘等致癌物质。
- 矿物质油:切削液中的基础油成分。
- 添加剂:切削液中添加的极压剂、防锈剂等。
- 微生物与重金属:部分切削液可能含有微生物污染或重金属添加剂。
油雾颗粒肥料直径不低于常见在几纳米到十多纳米之間,没办法自然是沉降,易悬屏在自然空气中。
CNC机床车间油雾废气处理案例
案例一:某汽车零部件龙头企业油雾治理项目
项目背景:
- 工况特点:20台CNC机床连续作业,油雾浓度峰值达50 mg/m³,年切削液消耗超80吨。
- 治理目标:油雾排放浓度≤10 mg/m³,实现切削液回收再利用。
解决方案:
- 设备选型:定制化静电吸附+冷凝回收系统,处理风量8000 m³/h。
- 工艺流程:
- 初级净化:旋风分离器通过离心力分离大颗粒油滴(去除率≥80%)。
- 高压电场:油雾颗粒带电后吸附于极板,对0.1-5μm微粒去除率≥95%。
- 冷凝回收:低温冷却液化气态油雾,油品回收率≥70%。
- 活性炭深度处理:改性活性炭吸附残余VOCs(如苯乙烯、甲醛),排放浓度≤10 mg/m³。
核心参数与效益:
- 处理前油雾浓度:45-50 mg/m³
- 处理后油雾浓度:≤8 mg/m³
- 去除率:98.2%
- 切削液回收量:22吨/年
- 经济收益:年回收切削液价值18万元,设备投资回报期仅1.5年。
- 环保效益:通过当地生态环境局验收,规避20万元/年环保罚款风险。
客户评价:
- “设备运行稳定,油雾明显减少,车间空气清新多了,员工满意度大幅提升!”
案例二:某汽车零部件制造企业油雾净化升级项目
项目背景:
- 工况问题:CNC机加工过程中产生大量油雾,影响员工健康及设备维护。
- 治理目标:改善车间空气质量,提高设备使用寿命。
解决方案:
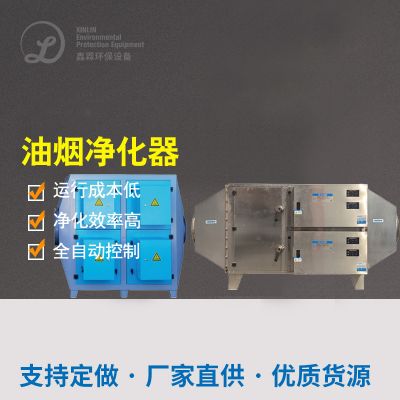
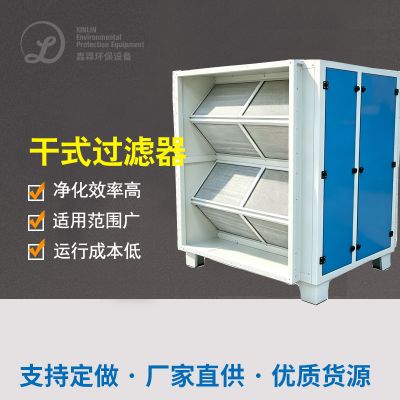
- 设备选型:油雾净化器。
- 技术特点:
- 锥形过滤结构:引导进风均匀接触预过滤层,利用离心力初步去除油雾颗粒。
- 高效过滤:配备高效过滤器,有效去除PM0.5及以上颗粒。
实施效果:
- 空气质量提升:车间内油雾浓度显著降低,空气质量达标。
- 员工健康改善:减少油雾吸入风险,提升员工舒适度和生产安全性。
- 设备维护减少:降低设备积油现象,延长设备使用寿命,减少维护频率。
- 生产效率提高:清洁的车间环境有助于提升员工工作效率和产品质量。
客户反馈:
案例分析总结
以上的三个案例库呈现了CNC加工中心生产线上油雾工业废气治疗的典型案例工作方案与枝术行车路线:
- 组合工艺优先:采用“静电吸附+冷凝回收”或“离心分离+HEPA过滤”等多级净化工艺,可高效去除不同粒径的油雾颗粒及有害成分。
- 资源回收利用:通过冷凝回收技术实现切削液的再利用,既降低运行成本,又减少废液排放。
- 智能运维管理:集成PLC自动清洗、变频电源调节等功能,延长设备维护周期,提升系统稳定性。
- 定制化设计:根据车间规模、油雾浓度及排放要求,定制化选型与设计处理系统,确保达标排放。
使用物理学电机选型与精致细密操作,CNC设备车间管理油雾尾气污染治理可体现的环境收益、区域经济收益与社会性收益的多赢。

 扫一扫添加微信